公司新闻
数字CO2/MAG气保焊机280RK如何操作
数字CO2/MAG气保焊机280RK如何操作
一、焊接操作前检查防护措施31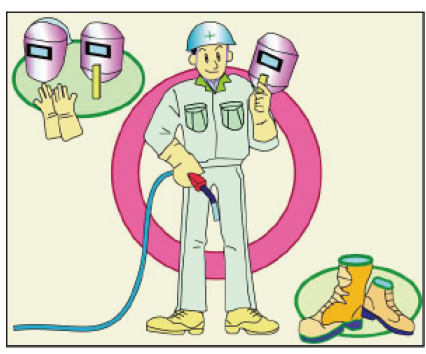
作业时要使用防护装置,以保护您和他人免受由焊接引起的弧光、飞溅和噪音等危害。
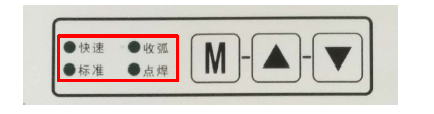
二、操作面板---布局说明
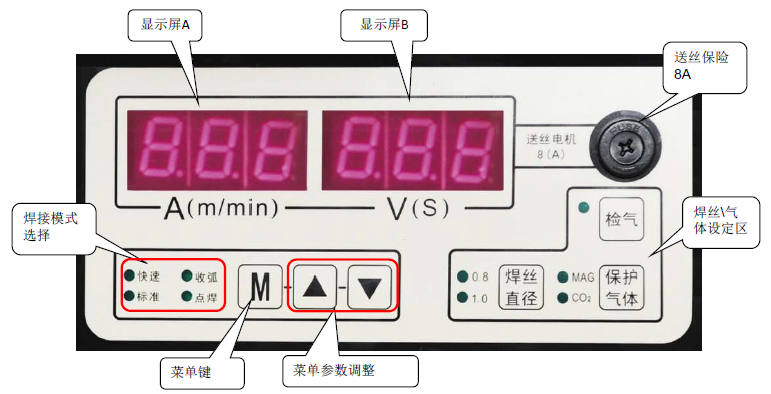
快速
•焊机出厂时,默认为“快速”模式,快速模式多适用于高速点焊,频繁起弧的短焊缝焊接等。
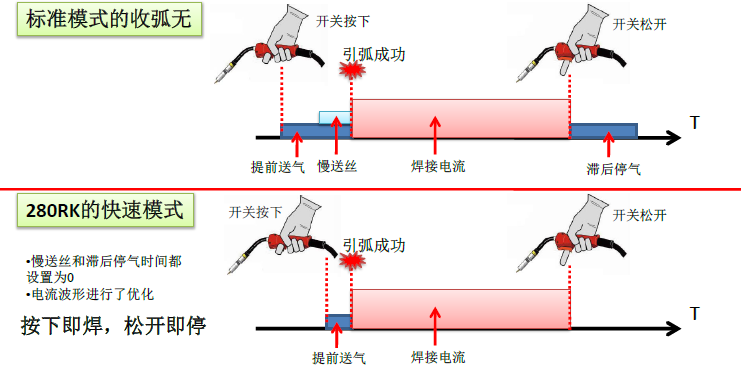
•快速模式的操作特点是:按下即焊,松开即停。
•快速模式不进行收弧,焊接电流电压分别调整。
注:如果您焊接长焊缝或者想使用φ1.2mm焊丝,可通过P菜单切换到“标准模式”
收弧
•快速模式和标准模式下,都默认“收弧无”,可通过P菜单切换为“收弧有”
标准
•标准模式多适用于低飞溅,长焊缝。使用φ1.2mm焊丝必须选择标准模式。
点焊
•可通过P菜单切换到点焊模式,默认点焊时间为0.2秒,点焊时间可在P菜单内进行设置。
三、P菜单
1、P菜单1
P菜单项 | 菜单项的内容 |
P00 | 快速/标准焊接切换 |
P01 | 收弧/点焊模式切换 |
P02 | 收弧电流调整 |
P03 | 收弧电压微调 |
P04 | 点焊时间调整 |
P05 | 一元化有无切换 |
P06 | 气保焊/手工焊设定 |
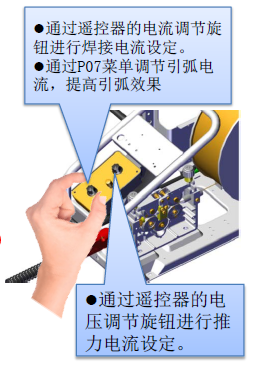
P07 | 手工焊引弧电流调节 |
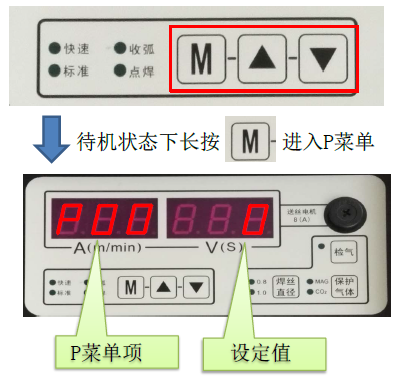
•点按“M”键,可顺序选择P菜单项P00~P07。
•按“▲”或“▼”调整P菜单项的设定值(长按可快速调整,单击依次调整)。
•设定完毕,长按“M”键,保存设置并退出P菜单。
2、P菜单2
菜单项 | 菜单项的内容 | 设定内容 | 设定单位 | 初始值 | 备注 |
P00 | 快速/标准 焊接模式切换 | 0 快速 1 标准 | - | 0 | 快速模式多适用于高速点焊,短焊缝 标准模式多适用于低飞溅,长焊缝 |
P01 | 收弧/点焊 模式切换 | 0 收弧无 1 收弧有 2 点焊 | - | 0 | 收弧无:直接进行主焊接 收弧有:在主焊接后进行收弧焊接 点焊:按照设定的点焊时间进行焊接,点焊时间到自动停止焊接。 |
P02 | 收弧电流调整 | 1-99 ※ | % | 60 | 收弧焊接的焊接电流调整,在收弧模式下有效 |
P03 | 收弧电压微调 | -5.0-5.0※ | V | 0 | 收弧焊接的焊接电压微调,在收弧模式下有效 |
P04 | 点焊时间调整 | 0.2-5.0 | s | 0.2 | 设定的点焊时间,在点焊模式下有效 |
※1 当在收弧模式下时,焊机默认的收弧电流是焊接电流×60%,通过P02可以调整百分数。
※2 当在收弧模式下时,收弧电压自动匹配收弧电流,通过P03可以对收弧电压进行-5.0V--5.0V的微调。
3、P菜单3
菜单项 | 菜单项的内容 | 设定值 | 设定单位 | 初期值 | 备注 |
P05 | 一元化有无 | 1 分别 0 一元化 | - | 1 | 分别:用户根据需要自行调节电压电流 一元化:用户只需调整焊接电流,焊机会自动匹配最合适的焊接电压。(注:切换该模式后需焊机重启) |
P06 | 气保焊手工焊设定 | 0 气保焊 1 手工焊※ | - | 0 | 该焊机增加了手工焊功能,可以通过菜单进行手工焊和气保焊切换,使用手工焊功能必须关闭气源。 |
P07 | 手工焊引弧电流调节 | -99-99※ | A | 0 | 在手工焊模式下,可以通过菜单对引弧电流进行补偿。 |
※3 当打到手工焊模式时,预置电流最大为220A,电压显示屏显示“———”。
※4 当打到手工焊模式时,通过P07对引弧电流进行补偿。
四、焊接方法说明
1、焊接方法说明---收弧无和快速模式对比
2、焊接方法说明---收弧有
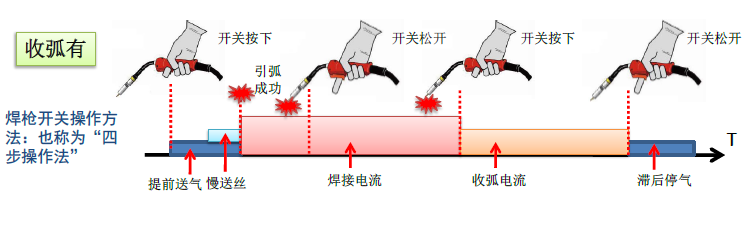
●在主焊接后进行收弧焊接。(收弧焊接用于填补焊接结束时的弧坑)
●焊枪开关【ON】—【OFF】操作两次为一个循环,进行焊接与停止控制。
3、焊接方法说明---电弧点焊
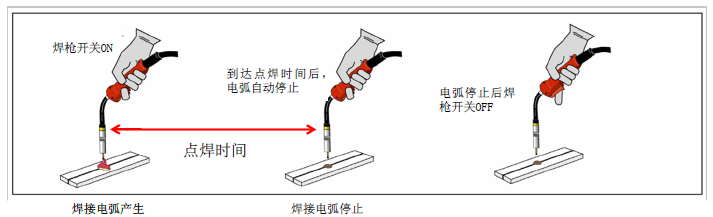
●主要针对薄板搭接等(板厚约1.0 mm)使用(可选购专用点焊喷嘴)。
●焊枪开关保持在[ON]状态下焊接。
●到达设定的点焊时间后,电弧自动停止。
五、碳钢CO2/MAG焊接
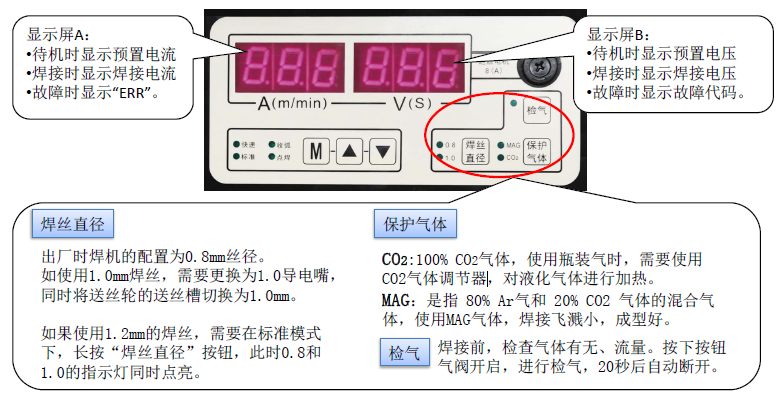
1、焊机的出厂默认为快速模式、MAG焊接、0.8mm丝径
开机画面示意(显示的是预置电流和电压)
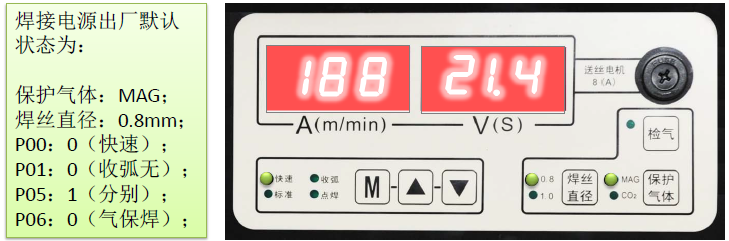
您可以根据需要,切换焊丝直径和保护气体
2、碳钢CO2/MAG焊接
快速模式一般适合以下焊接:
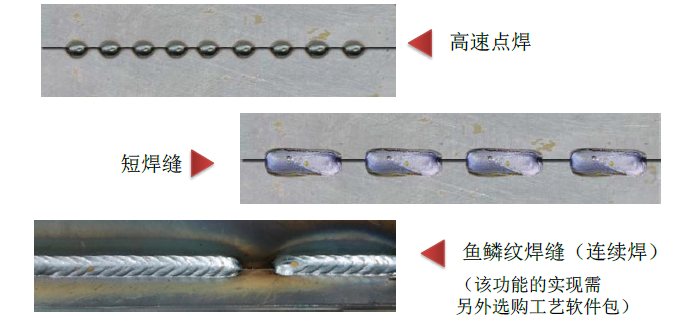
3、碳钢CO2/MAG焊接
电流与电压的调节
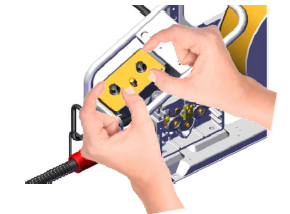
焊接电流和焊接电压,在送丝机的遥控器上调节
在收弧模式下,收弧电流和电压通过P菜单调节
4、焊接气体的调节
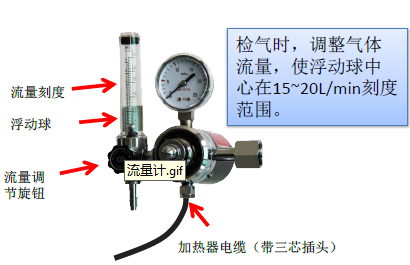
MAG:保护气体为80%Ar+20%CO2
CO2: 保护气体为100% CO2,需要对气体加热
六、焊条电弧焊
P06设定值为1时,为焊条电弧焊(手工焊)模式。
在此模式时,预置电流范围为50--220A,电压显示屏显示“———”。
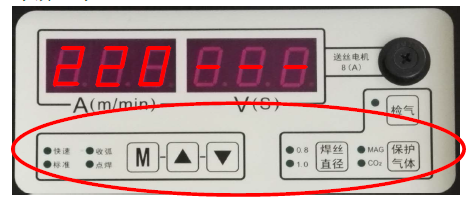
手工焊模式下,功能区处于灭灯状态,不可调节
(该模式下必须关闭气源)
F菜单设定
●按住“M”键状态下开机,进入F菜单。
●F菜单的调节方法与P菜单相同
注:F菜单适合较专业人员使用,一般情况下,不建议修改,更多内容详见说明书
- 上一篇:暂无
- 下一篇:暂无