松下氩弧焊机

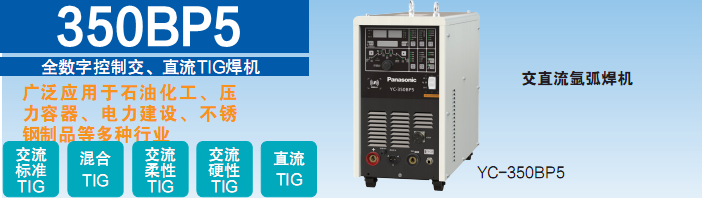
全数字控制交、直流TIG氩弧焊机YC-350BP5HGE YC-350BP5HGT
广泛应用于石油化工、压力容器、电力建设、不锈钢制品等多种行业
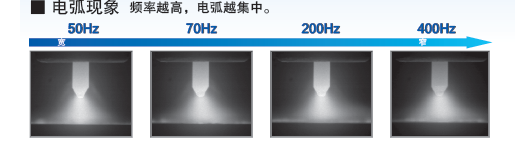
■ 用30-400Hz交流输出控制来改变铝焊
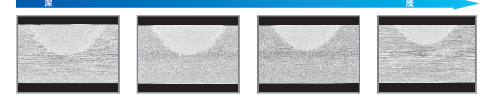
■ 熔深 电弧越集中,对母材的热影响区域小,母材的热变形得到抑制。
■ 钨极消耗 频率越高,电极的消耗量越低。(200A-1分钟连续焊接/使用纯钨)*使用交流的情况下推荐铈钨极棒。
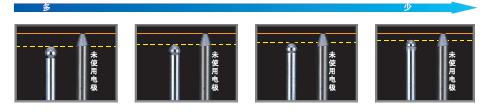
■ 填充焊丝的融化状态 焊丝前端形成良好的锐角形状。
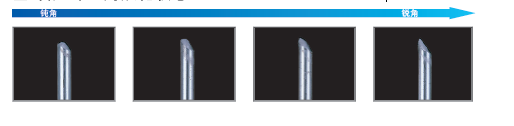
■ 交流平衡控制
● 清洁宽度调节
交流TIG铝焊接时,调节EP(电极棒正极性)的百分比,可调整清洁宽度,EP的调节范围为10~50%,EP越大,清洁宽度越宽,熔深越浅。
● 偏置电流调节
交流TIG铝焊接时,可通过调节EP和EN的幅度比率,进一步调整氧化膜清洁强度,调整焊缝的熔深和宽度。偏置电流调整比率为-70%+70%。
■ 最高20kHz直流脉冲,电弧集中性高
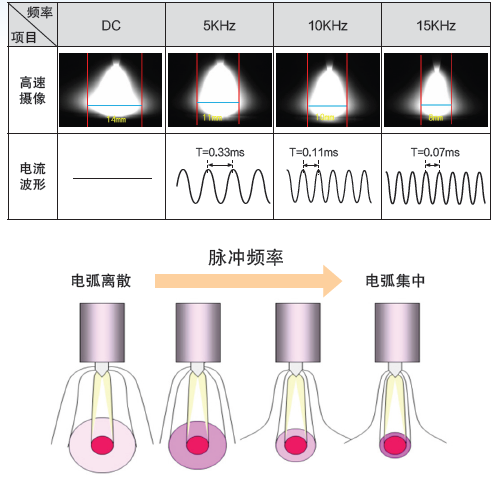
■ 多种交流波形选择
焊接法 | MIX模式 | 交流标准模式 | 交流硬性模式 | 交流柔性模式 |
特点 | · 直流交流交替输出 · 容易控制热输入 · 交流区间填丝容易 | · 正半波(EN) 和负半波(EP) 幅值相等 | · 具有和直流TIG一样集中的电弧 · 电弧噪音稍高 | · 正负半波为正弦波 · 声音较小、较温柔的电弧 |
应用 | · 适合薄板角焊缝 · 适合立焊 | · 广泛适用薄板到厚板的常用焊接方式 | · 适合薄板有间隙的焊缝和中板的角焊 | · 适合中板的对接适合要求宽焊缝时 |
适应 材质 | 铝、镁、黄铜 | |||
■ 具有为熟练者使用的模式
● 该模式自动匹配焊炬高度与焊接电流联动,模拟资深焊工摆动、控热的实操手法,稳定熔池、避免烧穿。
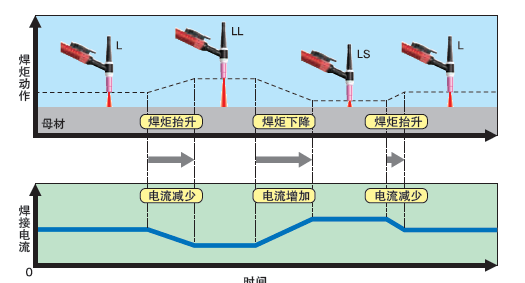
■ 间歇点焊功能
● 间歇点焊功能可实现焊接时间和停弧时间分别调整,热输入量控制方便,适用于薄板、易变形等工况。
■ 具有多种通讯接口
● 标配RS422、RS485和模拟通讯接口,可实现自动化焊接。
● 可选配IoT模块,实现物联网通信。
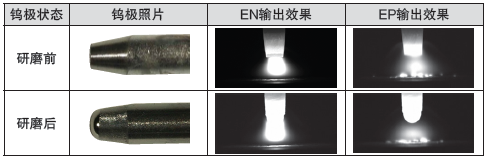
■ 钨极研磨功能
● “钨极研磨”功能,使钨极开始就处于圆亮状态,提升作业效率,减轻焊工打磨工作量。
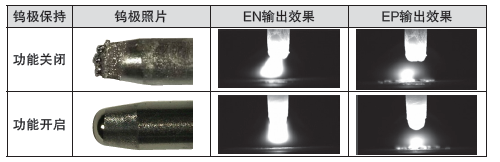
■ 钨极状态保持功能
● “钨极保持”功能,电弧对钨极主动修整,提高引弧初期电弧稳定性,增加钨极使用寿命。
■ 额定规格
项目 | 单位 | YC-350BP5 |
额定输入电压 | V | 三相AC 380 |
额定频率 | Hz | 50/60 |
额定输入 | kVA/kW | 15.2/12 |
额定输出电流 | A | 350 |
额定输出电压 | V | 24 |
额定负载持续率 | % | 60 |
输出电流范围 | A | 直流TIG 2~350 交流TIG 5~350 |
输出电压范围 | V | 直流TIG 10.08~24 交流TIG 10.2~24 |
脉冲电流 | A | 直流TIG 2~350 交流TIG 5~350 |
脉冲频率 | Hz | 0.1~3000 注:10Hz以下,步长为0.1Hz 10~999Hz,步长为1Hz 1000~3000Hz,步长为10Hz |
交流TIG频率 | Hz | 30~400(标准:70Hz) |
外壳防护等级 | — | IP23S |
外形尺寸 | mm | 760×308×625 |
重量 | kg | 70 |
说明:
1 电流10A以下以0.1A为单位调整,10A以上以1A为单位调整。
2. 脉冲频率超过3000Hz,需要通过详细菜单进行设定。
■ 产品选型
焊接电源 | 模拟通讯接口 | 数字RS485接口 | 松下机器人 接口 | IoT | RFID读卡 功能 | 连接填丝装置 | 遥控器接口 |
YC-350BP5HGE | ● | ● | ● | ○ | ○ | ● | ● |
YC-350BP5HGT | ● | ● | ● | ● | ● | ● | ● |
●标配 ○选配
■ 可选周边装置
● 水箱、填丝机、遥控器、脚踏控制器(型号同WX5)