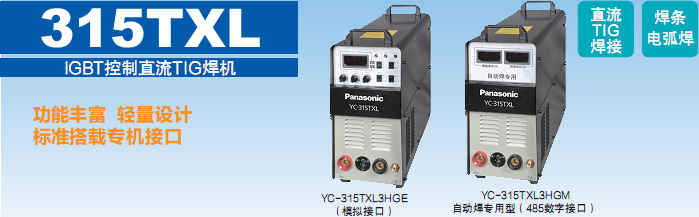
松下氩弧焊机


型号:YC-315TXL
序列号:YC-315TXL3HGE YC-315TXL3HGM
可焊材料:碳钢 不锈钢
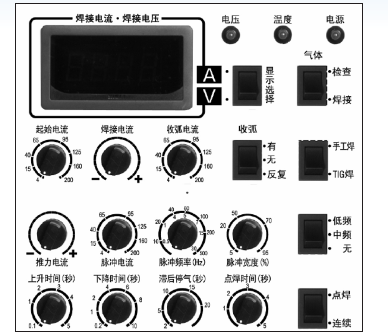
■ 操作面板布局
■ 主要特点
● 简明清晰、易于设置的操作界面。
● 轻量设计,标配专机接口。
● 中频脉冲(10-500Hz)模式下,电弧挺度高,集中性好,适合钛、不锈钢等热敏感性材料及超薄板的焊接。低频脉冲控制(0.5-30Hz)下,适合铝、镁及其合金等除外金属材料的中、薄板和管道的全位置焊接。
● 电弧点焊功能,点焊电流和时间可预先设定。
● 焊条电弧焊时电弧稳定,有推力电流功能,避免粘条。
● 可配合自动添丝装置,减轻手动填丝压力,提高作业效率。
● 可切换显示焊接电流和电压。
■ 专机模拟接口说明
● 专机接口由接口P板与滤波P板两部分组成
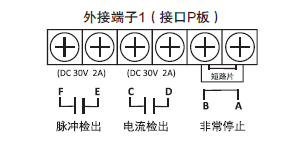
● 脉冲检出:输出信号,低频脉冲状态下,跟随脉冲频率输出方波。
● 电流检出:输出信号,引弧成功后输出信号通知外部设备。
● 非常停止:输入信号,外部信号断开时焊机立即停止输出。
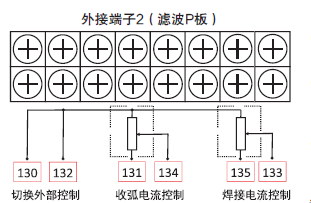
● 切换外接控制:输入信号,使用遥控器或外接控制设备时,需将130与132短路。
● 收弧电流控制:输入信号,通过给定电压设定收弧电流,可接入10K电位器对收弧电流进行调节。
● 焊接电流控制:通过给定电压设定焊接电流,可接入10K电位器对收弧电流进行调节。
注:焊接(收弧)电流的给定电压与输出电流对应关系为:0~5.6V对应4~315A。
■ 额定规格
项 目 | YC-315TXL3HGE | YC-315TXL3HGM | ||
额定输入电压 | V | 380 | ||
相数 | phase | 3 | ||
输入电压范围 | V | 380±10% | ||
电源频率 | Hz | 50/60 | ||
额定输入容量 | TIG | kVA | 8.8 | |
手工焊 | 11.90 | —— | ||
额定输入功率 | TIG | kW | 8.30 | |
手工焊 | 11.37 | —— | ||
功率因数 | - | 0.95 | ||
额定空载电压 | V | 59 | ||
焊接电流范围 | TIG | A | 4~315 | |
手工焊 | A | 20~315 | —— | |
焊接电压范围 | TIG | V | 10.2~22.6 | |
手工焊 | V | 20.8~32.6 | —— | |
起始电流 | A | 4~315 | ||
脉冲电流 | A | 4~315 | ||
收弧电流 | A | 4~315 | ||
额定负载持续率 | % | 30 | ||
控制方式 | - | IGBT逆变控制 | ||
冷却方式 | - | 强制风冷 | ||
高频发生装置 | - | 火花发生器 | ||
提前送气时间 | s | 0.3 | ||
滞后停气时间调整范围 | s | 2~20(连续调整) | ||
上升时间调整范围 | s | 0.1~5 | ||
下降时间调整范围 | s | 0.2~10 | ||
电弧点焊时间调整范围 | s | 0.2~5 | ||
脉冲频率 调整范围 | 中 频 | Hz | 10~500 | |
低 频 | Hz | 0.5~30 | ||
脉冲占空比调整范围 | % | 5~95 | ||
收弧控制方式 | - | 收弧“有”、“无”、“反复”三种方式 | ||
外形尺寸(W×D×H) | mm | 210×580×495 | ||
重 量 | kg | 33 | ||
绝缘等级 | - | 200℃(主变130℃) | ||
外壳防护等级 | - | IP21S | ||