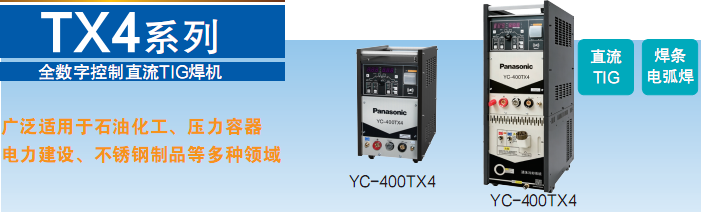
松下氩弧焊机

型号:YC-400TX4
序列号:YC-400TX4HGE YC-400TX4HGT YC-400TX4HGW YC-400TX4HG4 YC-400TX4HG5 YC-400TX4HGL YC-400TX4HGG YC-400TX4HUE YC-400TX4HU5 YC-400TX4HUT YC-400TX4HGK
可焊材料:碳钢 不锈钢
■ 采用数字控制+数字操作面板设计
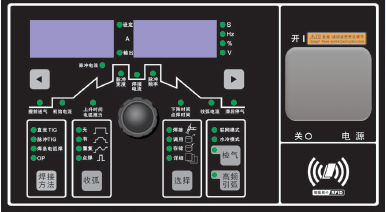
● 编码器配合轻触按键,设定更加方便
■ TIG焊接时
● 具有【收弧有】【收弧无】【重复】【点焊】多种模式
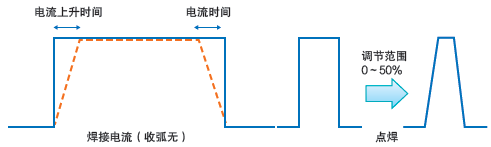
● 【收弧无】模式下增加了电流缓升缓降设置
● 支持多达100组焊接条件的存储和调用,焊接条件包括:收弧电流—下降时间(点焊时间)—脉冲频率—焊接电流—脉冲宽度—脉冲电流—上升时间(电弧推力)—初始电流—提前送气—滞后停气等
● 可采用高频引弧或提拉起弧,在高频禁止场合也适用
● 具有电弧点焊功能,点焊时间最小调节单位0.01s;还可以调节点焊上下坡百分比(百分比调节范围0-50,百分比设置为0时,输出方波,百分比设定值为50时,输出波形为三角波)
● 限流功能:可设定焊接电流的上限(电流上限最小为50A)
● 电源风扇节能控制和自动节气控制
● 脉冲频率可在0.1-500Hz范围内自由调节
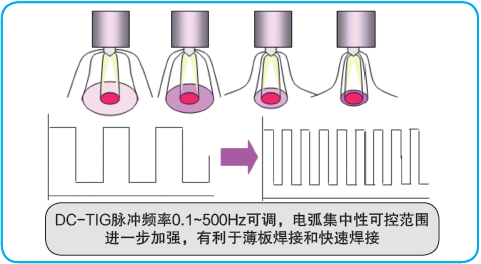
可通过详细菜单将P14的值设置为1,输出2kHz脉冲
■ 焊条电弧焊时
● 焊条电弧焊时,可使用各种酸性、碱性焊条;可调节引弧电流和推力电流。
● 具有防触电功能,可设置空载输出安全低电压,在潮湿或狭窄环境下作业提高安全性。
■ 多种焊接电源,可特殊定制
焊接电源 | 焊条电弧焊 | 模拟专机接口 | 数字专机接口 | IoT | RFID 读卡功能 | 水箱一体 | 外接水箱 | 连接填丝装置 | 机器人 接口 |
YC-400TX4HGE YC-400TX4HUE*1 | ● | ○*2 | ○ | ○ | ○ | ○ | ● | ○ | ○ |
YC-400TX4HG5 YC-400TX4HU5*1 | ● | ● | ○ | ○ | ○ | ○ | ● | ● | ○ |
YC-400TX4HG8 | ● | ● | ● | ○ | ○ | ○ | ● | ● | ○ |
YC-400TX4HGT YC-400TX4HUT*1 | ● | ● | ● | ● | ● | ○ | ● | ● | ○ |
YC-400TX4HGL | ● | ● | ○ | ○ | ○ | ● | ○ | ● | ○ |
YC-400TX4HGW | ● | ○ | ● | ● | ● | ● | ○ | ● | ● |
焊接电源配置(●可/有 ○不可/无)
*1 YC-400TX4HGE/HUE为标准机型,预留电流检出、焊枪开关、气体检测、水流检测、非常停止和临时停止功能接口,想使用上述功能, 需选购备件(型号:AGAA00099000)。无脉冲检出、电流给定功能。
■ 额定规格
项目 | 单位 | YC-400TX4 | |
额定输入电压 | V | 380 | |
相数 | - | 3 | |
输入电压范围 | V | 380 ±10% | |
电源频率 | Hz | 50/60 | |
额定输入容量 | 直流TIG | kVA | 13.5 |
焊条电弧焊 | 17.85 | ||
额定输入功率 | 直流TIG | kW | 12.8 |
焊条电弧焊 | 17 | ||
功率因数 | - | 0.95 | |
额定空载电压 | V | 73 | |
焊接电流范围 (※) | 直流TIG | A | 4~400 |
焊条电弧焊 | A | 20~400 | |
输出电压范围 (※) | 直流TIG | V | 10.2~26 |
焊条电弧焊 | V | 20.8~36 | |
起始电流 | A | 4~400 | |
脉冲电流 | A | 4~400 | |
收弧电流 | A | 4~400 | |
额定负载持续率 | % | 60 | |
控制方式 | - | 数字IGBT逆变控制 | |
冷却方式 | - | 强制风冷 | |
高频发生装置 | - | 火花发生器 | |
提前送气时间 | s | 0~99 | |
滞后停气时间调整范围 | s | 0~99 | |
上升时间调整范围 | s | 0~20 | |
下降时间调整范围 | s | 0~20 | |
电弧点焊时间调整范围 | s | 0.1~30 | |
脉冲频率调整范围 | Hz | 0.1~500 | |
脉冲占空比调整范围 | % | 5~95 | |
收弧控制方式 | - | 收弧[有]、[无]、[反复] | |
外形尺寸(W×D×H) | mm | 340×558×603 | |
重量 | kg | 44 | |
■ 常用菜单设置
菜单项 | 菜单内容 | 数值及说明 | 出厂 设定 |
P01 | 冷却方式 | 0:空冷;1:有控制水冷;2:无控制水冷 新焊机开机默认在水冷模式,若无水箱水流信号, 会显示ERR11报警,同时水冷模式指示灯闪烁。 解除方法:将P01设置为0或长按旋转编码器3秒。 | 1 |
P02 | 引弧电流等级 | 0:微弱 1:弱 2:标准 3:强 | 2 |
P03 | 电压显示有无 | 0:无;1:空载或焊接过程中显示电压值 | 0 |
P14 | 特殊频率设定 | 0:无效; 1:有效:输出固定脉冲频率2kHz。 此时,脉冲频率和宽度均不可调。 | 0 |
P18 | 低空载输出 | 0:空载输出:在焊条电弧焊状态下输出空载电压; 1:安全低压输出,防止触电。 | 0 |
■ 常见故障代码
故障代码 | 故障内容 | 故障内容 | 原因对策 |
001 | 紧急停止 | B | 连接到输出端子台上的外部设备紧急停机或输入电源缺相 ● 断开电源开关,排除故障原因后,再次接通电源 |
003 |
温度异常
| A | 本产品内部温度过热 ● 在本产品内部温度下降前不要关闭电源 ● 排除温度过热原因(超出额定负载持续率使用、后面、下面、侧面通风口被堵塞、风扇故障等) |
004 |
一次输入过压
| B | 输入电压超过许可范围 |
● 断开电源开关,把输入电压调到额定电压+20%以内后,接通电源开关 | |||
输入电压低于许可范围 | |||
005 | 一次输入欠压 | B | ● 断开电源开关,把输入电压调到额定电压-20%以内后,接通电源开关 |
007 | 焊炬开关异常 | A | 电源开关接通时,焊炬开关已接通 |
● 断开焊炬开关 | |||
010 | 临时停止 | A | 连接到专机口上的外部设备收到“临时停止”的中断信号 ● 排除外部设备临时停止的故障原因 |
011 |
水回路异常
| A | 水流量中断信号 ● 断开电源开关,参考下列内容寻找原因 ·确认冷却循环系统中冷却液的水位 ·确认水回路是否连通 注意:第一次使用,当冷却液回路未充满液体时,会出现此报警;待却液回路充满冷却液后,报警自动恢复。 |
■ 选购品
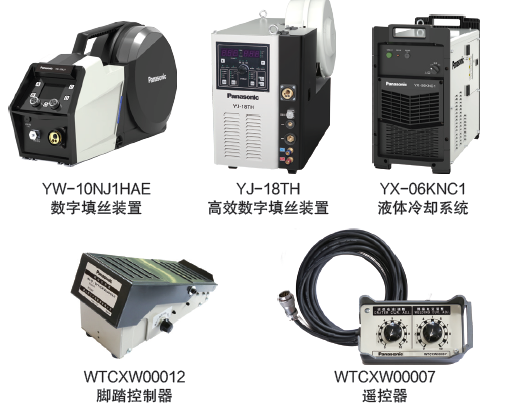
■ 选购品说明
名称 | 型号 | 焊接电源的信号端子 | 说明 |
数字填丝装置 | YW-10NJ1 | 电流检出、脉冲检出 | 冷丝 |
高效数字 填丝装置 | YJ-18TH | 通过6-16芯电缆,与焊接电源模拟通讯。 通过16-17芯电缆,与焊接电源数字通讯。 | 内置热丝电源 |
液体冷却系统 | YX-06KNC1 | 紧急停止端子 | 带流量传感 |
脚踏控制器 | WTCXW00012 | 通过16芯和17芯电缆,与焊接电源连接 | 可设定预置电流, 调节焊接电流。 |
遥控器 | WTCXW00007 | 通过16芯插座,与焊接电源连接。 | 调节焊接电 |