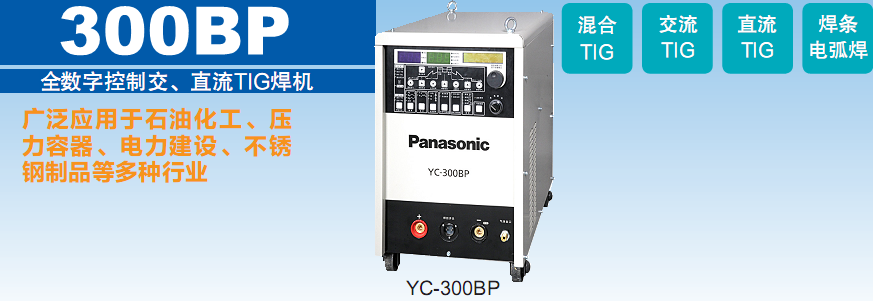
松下氩弧焊机

产品简称:300BP4
型号:YC-300BP
序列号:YC-300BP4HGE YC-300BP4HGJ
可焊材料:碳钢 不锈钢 铝
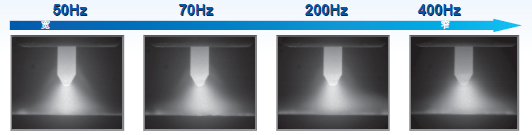
■ 用30-400Hz输出控制来改变铝焊接
●电弧现象 频率越高,电弧越集中。
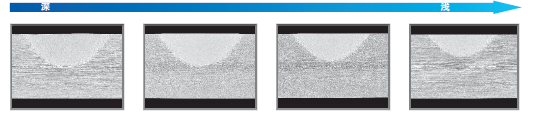
●熔深 电弧越集中,对母材的热影响区域小,母材的热变形得到抑制。
● 钨极消耗 频率越高,电极的消耗量越低。(200A-1分钟连续焊接/使用纯钨)*使用交流的情况下推荐铈钨极棒。
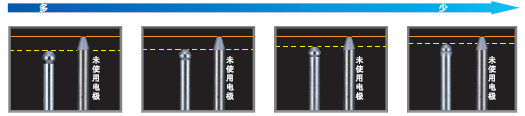
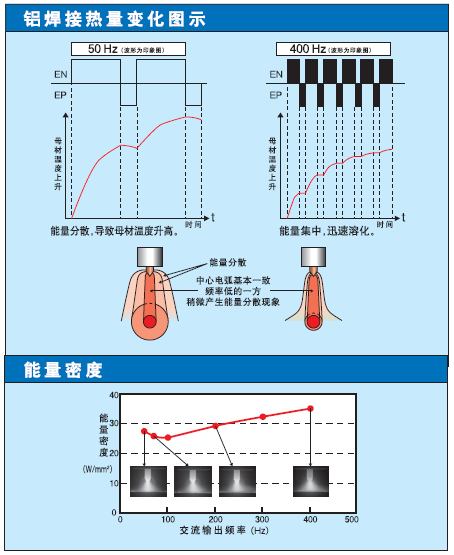
● 因频率升至400Hz,能量密度提升而来的全新铝焊接性能。
■ 焊接方法
●直流TIG ●交流TIG ●混合TIG ●焊条电弧焊
■ 使用焊接导航,方便条件设定
●丰富的数据库
可由5种焊材(铝,SUS,黄铜,钛,铜)中选择。
共计100种焊接条件储存在数据库中。
●个性化设定
自动选择的焊接条件可根据用户操作习惯进行调整。
另外,把变更后的焊接条件进行存储,作为适合自己使用的焊接条件。
■ 存储/调用功能
●50通道的焊接条件存储调用
■ 收弧反复功能
●电弧重复功能(详细菜单)
用焊枪开关终止焊接
可消除不锈钢焊接中容易出现的弧伤,可防止弧坑部分和钨极的氧化。
●可变重复功能(详细菜单)
焊炬开关可调节电流
可消除不锈钢焊接中容易出现的弧伤,可通过焊炬开关任意调节电流。
额定规格
型号 | YC-300BP | |||
产品序列号 | YC-300BP4HGE | |||
额定电压相数 | -- | AC380V 3相 | ||
额定频率 | Hz | 50/60 | ||
额定输入 | KVA | 13 | ||
KW | 10 | |||
额定输出电流 | A | 300 | ||
额定输出电压 | V | 22 | ||
额定负载持续率 | % | 60 | ||
输出 | 直流TIG | A | 4~300 | |
交流TIG | 标准 | 10~300 | ||
硬 | 20~300 | |||
软 | 10~200 | |||
MIX TIG | 10~300 | |||
输出 | 直流TIG | V | 10.2~22 | |
交流TIG | 标准 | 10.4~22 | ||
硬 | 10.8~22 | |||
软 | 10.2~20 | |||
MIX TIG | 16~22 | |||
最高空载电压 | V | 65 | ||
初 始 电 流 | 直流TIG | A | 4~300 | |
交流TIG | 标准 | 10~300 | ||
硬 | 20~300 | |||
软 | 10~200 | |||
MIX TIG | 10~300 | |||
收 弧 电 流 | 直流TIG | A | 4~300 | |
交流TIG | 标准 | 10~300 | ||
硬 | 20~300 | |||
软 | 10~200 | |||
MIX TIG | 10~300 | |||
脉 冲 电 流 | 直流TIG | A | 4~300 | |
交流TIG | 标准 | 10~300 | ||
硬 | 20~300 | |||
软 | 10~200 | |||
MIX TIG | 10~300 | |||
上升时间 | S | 0~10(0.1s单位) | ||
下降时间 | S | 0~10(0.1s单位) | ||
提前送气时间 | S | 0~10(0.1s单位) | ||
滞后停气时间 | S | 0~30(0.1s单位) | ||
(交流TIG)交流频率 | Hz | (30-200Hz间:0.1Hz单位) | ||
(MIX TIG) MIX频率 | Hz | 0.1~10(标准1.0)(0.1Hz单位) | ||
(MIX TIG)直流比率 | Hz | 10~90(标准30) (5单位) | ||
脉冲频率 | Hz | (0.1-9.9Hz间:0.1Hz单位) | ||
脉冲宽度 | % | 5~95 | ||
可调整清洁宽度的焊接方法 | - | 交流TIG,MIX TIG | ||
清洁宽度 | % | EP*210~50(标准:30)(1%单位) | ||
电弧点焊时间 | S | 0.1~5(0.1s单位) | ||
控制方式 | - | IGBT逆变方式 | ||
收弧控制方式 | - | 收弧[有][无][重复][点焊]的4种功能切换 | ||
高频发生装置 | - | 火花震动式 | ||
保护气体 | 一 | Ar:100%3 | ||
输入端子 | - | 端子台(3相,M5螺钉) | ||
输出端子 | - | 快插端子 | ||
存储功能 | 一 | 50ch存储调用 | ||
机器人连接通能 | - | 能和松下机器人控制器通信 | ||
冷却方式 | 一 | 强制空冷 | ||
绝缘材料绝缘等级 | - | 200℃(主变155℃) | ||
防护等级 | - | IP23S | ||
外型尺寸(W×D×H) | mm | 380×676×635 | ||
重量 | kg | 75 | ||
※1)初期,收弧,脉冲机能为同一数值。而且交流TIG,混合TIG,提高频率会因输出端电缆电阻的产生导致电压下降,这时可能会产生没有输出电流的情况,这并非故障。
※2)极性状态 焊炬,手柄为正极。(EP为Electrode Positive的省略)。
※3)请使用氩气(高纯度焊接用氩气(纯度99.9%以上)。