松下氩弧焊机
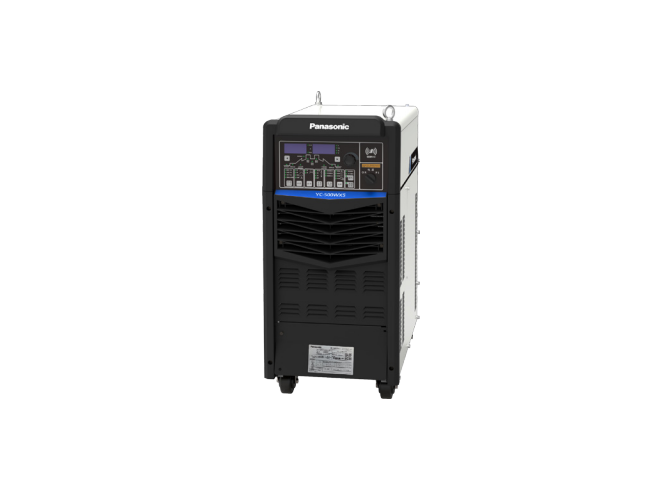
产品简称:500WX5
型号:YC-500WX5
序列号:YC-500WX5HGE YC-500WX5HGT YC-500WX5HGR YC-500WX5HVE YC-500WX5HVT
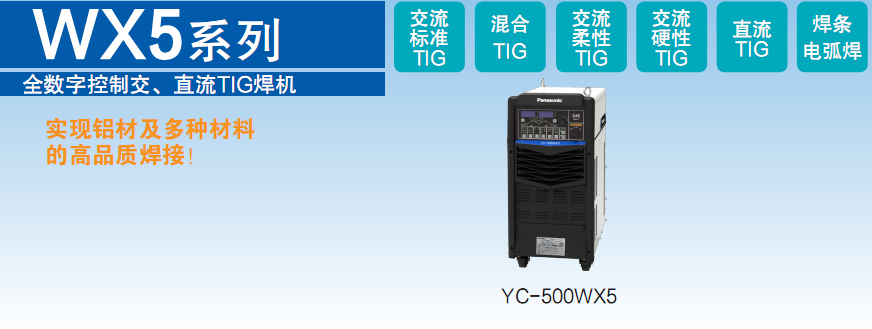
可焊材料:碳钢 不锈钢 铝
■ 交流平衡控制
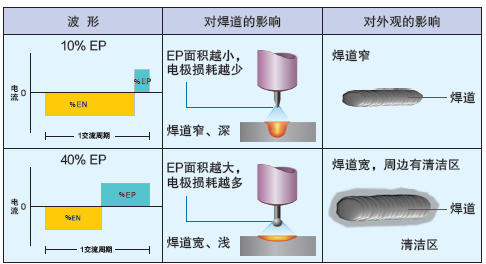
● 清洁宽度调节
交流TIG铝焊接时,调节EP(电极棒正极性)的百分比,可调整清洁宽度,EP的调节范围为10-50%,EP越大,清洁宽度越宽,熔深越浅。
● 偏置电流调节
交流TIG铝焊接时,可通过调节EP和EN的幅度比率,进一步调整氧化膜清洁强度,调整焊缝的熔深和宽度。偏置电流调整比率为-70%~+70%。
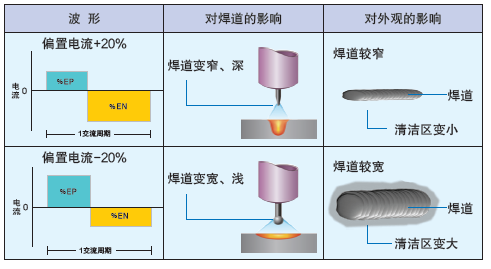
● 交流频率调节
通过交流频率的调节(调节范围30~100Hz),控制电弧集中性和电弧挺度。频率越高,电弧的集中性越强。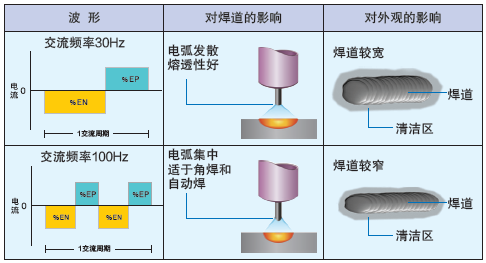
EP:电极棒正极性 EN:电极棒负极性
■ 交流波形选择
● 交流TIG 模式
交流TIG模式下,有“标准”“柔性”“硬性”等电弧特性,分别对应“矩形波”“正弦波”和“脉冲重叠波”等交流波形。
通过在菜单(P19)中选定0或1,可调用“圆角矩形波”和“三角形波”。
矩形波 脉冲重叠波
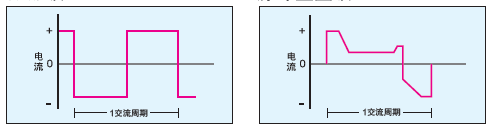
标准交流波形,极性快速切换,电 脉冲重叠波,电弧的热量集中性能
弧稳定性高,动特性好,清洁铝氧 好。(适应焊道较窄的焊接) 适于焊接
化膜的能力强。适合广泛的铝及铝 薄板、普通厚度的板的角焊缝;如果
合金焊接。 使用脉冲能适于不同厚度的板。
正弦波 圆角矩形波
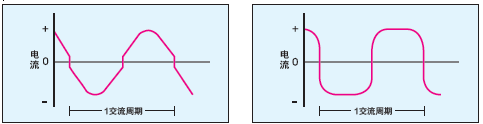
过零点采用矩形过渡,波峰处为正弦 圆角矩形波,极性平稳切换,电弧柔
波形,电弧噪音小,更加柔和。 和,对熔池具有良好的润湿作用。适
合对坡口的焊接和仰焊。
● 混合TIG 模式
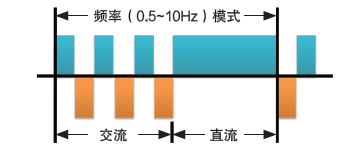
MIX TIG模式下交直流交替输出,进一步提高加热母材的热输入,增加熔深,减少了钨极烧损。
交流期间填充焊丝,(如果将频率调整为1-2Hz,容易掌握填充焊丝插入时间)
■ 脉冲控制
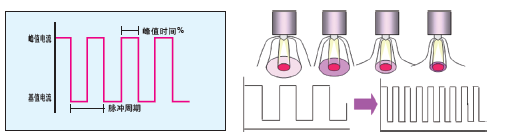
本机的TIG脉冲调节范围为0.1~500Hz:
① 低频脉冲(0.1~30Hz):低频脉冲应用于控制输入热量的大小。
② 中频脉冲(10~500Hz):脉冲频率增加利于提高电弧的挺度。
低频脉冲是着眼于控制输入热量的大小,而中频脉冲焊主要是增加电弧的挺度。
脉冲频率 | 电弧状态 | 主要用途 |
低频脉冲(0.1-30Hz) | 弧柱较宽 | 全位置焊接,不同板厚有错位的焊接,熔透焊 |
中频脉冲(10-500Hz) | 电弧集中,有电弧声 | 薄板的高速焊,角焊,焊丝填充容易 |
特殊脉冲(2000Hz) (将详细菜单P14的值设置 为1,输出此脉冲) | 电弧更加集中,有电弧声 | 特定行业使用 |
■ 焊接方法说明
● 各种焊接方法
焊接方式 | 焊缝外观 | 焊接速度 | 电弧噪音 | 薄板对接 | 薄板角接 | 厚板对接 | 厚板角接 | 板厚不同 | 立边对接 | 填充焊丝的容易性 | 电极寿命 |
混合TIG | ● 宽度中等 | △ | ● | ◎ | ● | ● | ● | ● | ◎ | ◎ | ◎ |
标准TIG | ◎ 宽度中等 | ◎ | ● | ● | ● | ◎ | ◎ | ● | ● | ◎ | ● |
硬性TIG | ● 宽度窄 | ● | △ | ◎ | ◎ | ● | ◎ | ◎ | ● | ● | ● |
柔性TIG | ● 宽度宽 | ◎ | ◎ | ● | △ | ● | ● | △ | ● | ● | ● |
◎优 ●良 △可
● 具有多种焊接模式,对应不同焊接需求
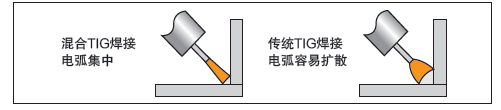
■ 混合TIG焊接
电弧集中,使得铝薄板角焊容易施焊,还可进行可靠的定位焊。
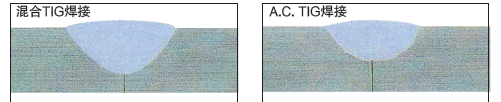
因交流TIG焊中含有直流成份,可得到较深熔深。
■ 交流标准TIG焊接 ■ 直流TIG焊接
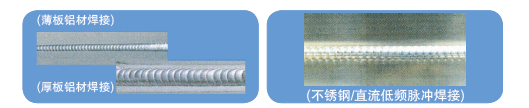
●从薄板到厚板,可对应各种形状的 ● 适合除铝镁以外如碳钢、不锈
工件,是交流TIG的常用模式。 钢、钛等金属的焊接。
■交流硬性TIG焊接 ■ 交流柔性TIG焊接
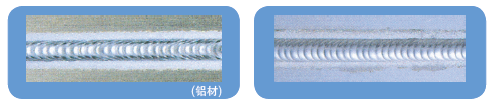
●电弧集中,焊缝成型较窄,适合有 ●电弧声音柔和,适合中板对接;焊
间隙薄板对接及中板的角接。 缝成型较宽。
■ 额定规格
项目 | 单位 | YC-500WX5 | YC-500WX5HV |
控制方式 | - | 数字IGBT控制 | |
额定输入 电源·相数 | - | 三相AC 380 V | |
输入电源频率 | Hz | 50/60 | |
额定输入容量 | kVA/kW | 29.5/22.5 | |
额定输出 空载电压 | V | DC 70 | |
额定输出电流 | A | TIG 500 焊条电弧焊 400 | |
额定输出电压 | V | TIG 30 焊条电弧焊 36 | |
额定负载 持续率 | % | 100 | |
输出电流 范围※1 | A | 直流TIG 5-500 交流TIG 20-500 焊条电弧焊 20-400 | |
脉冲频率 | Hz | 0.1-500 | |
存储器 | - | 100 通道 存储·调用 | |
保护气体 | - | Ar:99 .9%以上 | |
上升时间 | s | 0-20连续调节(0.1递增) | |
下降时间 | s | 0-20连续调节(0.1递增) | |
提前送气时间 | s | 0-90连续调节(0.1递增) | |
滞后停气时间 | s | 0-90连续调节(0.1递增) | |
交流频率 (交流TIG) | Hz | 30-100(出厂:70) | |
输入电源端子 | - | 端子台(3相用,M5螺栓固定) | |
输出端子 | - | 螺栓紧固方式 | |
外壳防护等级 | - | IP23S | |
绝缘等级 | - | 200 ℃ | |
冷却方式 | - | 强制风冷 | |
外形尺寸※2 (长×宽×高) | mm | 730×380×875 | |
重量 | kg | 128 | |
焊接电源配置(●可/有 ○不可/无)
焊接电源 | 焊条 电弧焊 | 模拟通讯接口 | 数字RS485 接口 | 松下机器人接口 | IoT | RFID 读卡功能 | 水箱 一体 | 外接 水箱 | 连接填丝装置 | 连接遥控器/ 脚踏控制器 |
500WX5HGT | ● | ● | ● | ● | ● | ● | ○ | ● | ● | ● |
500WX5HGE | ● | ● | ○ | ○ | ○ | ○ | ○ | ● | ● | ● |
500WX5HGR | ● | ● | ○ | ○ | ○ | ○ | ○ | ● | ○ | ● |
500WX5HVT | ● | ● | ● | ● | ● | ● | ○ | ● | ● | ● |
500WX5HVE | ● | ● | ○ | ○ | ○ | ○ | ○ | ● | ● | ● |
■ 主要特点
● 具有【收弧有】【收弧无】【重复】【点焊】多种模式。
● 【收弧无】模式下增加了电流缓升缓降设置。
● 支持100组焊接条件的存储和调用。
● 电弧点焊时间最小调节单位0.01s;可调节点焊上下坡百分比(调节范围0-50%)。
● 可设置焊接电流上限。
● 脉冲频率0.1-500Hz范围内自由调节,可特殊设置2kHz脉冲输出。
● 带有16芯控制接口,可连接遥控器或光敏脚踏控制器。
● 焊条电弧焊时,可使用防触电功能。
● 可实现双机协调对缝焊接。
■ 可选周边装置
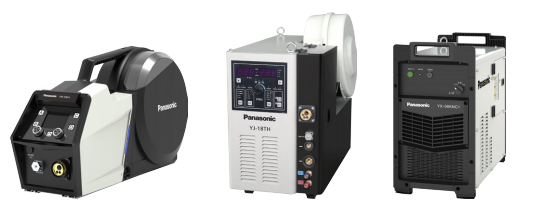
YW-10NJ1HAE YJ-18TH YX-06KNC1
数字填丝装置 高效数字填丝装置 液体冷却系统
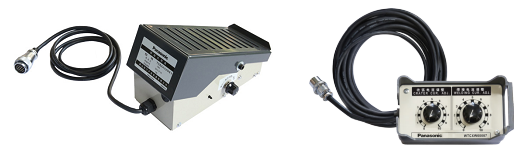
TSMAU041 WTCXW00008
脚踏控制器 遥控器