松下氩弧焊机
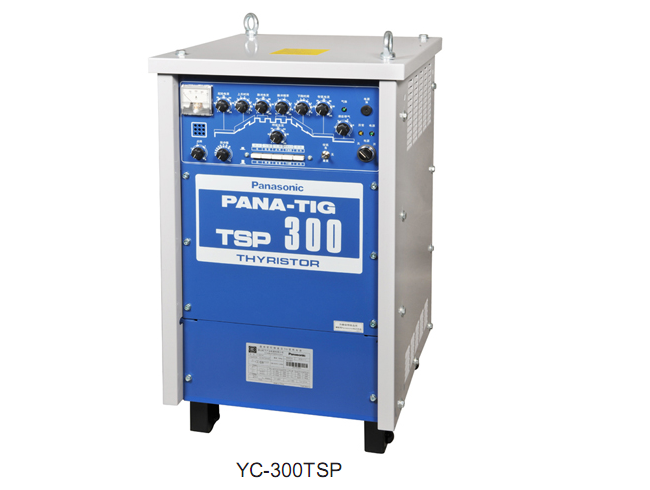
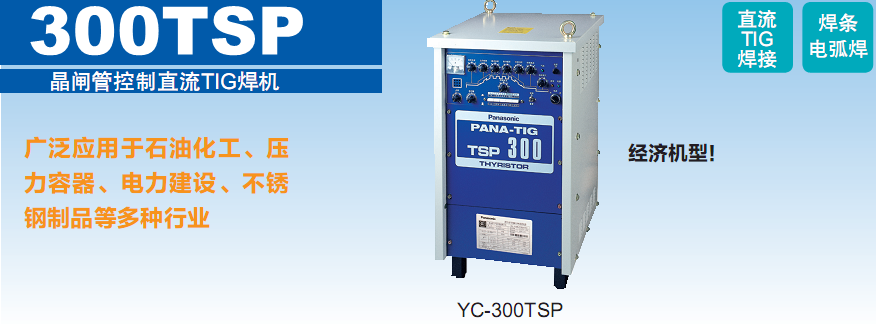
产品简称:300TSP
型号:YC-300TSP
序列号:YC-300TSPHGE YC-300TSPHG1 YC-300TSPHKE YC-300TSPHPE
可焊材料:碳钢 不锈钢
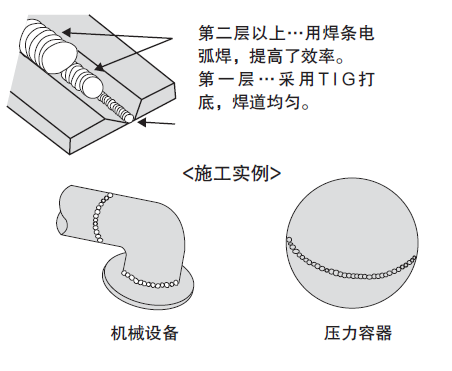
■ 直流脉冲TIG焊接/直流TIG焊接/焊条电弧焊接
■ 面板功能设计
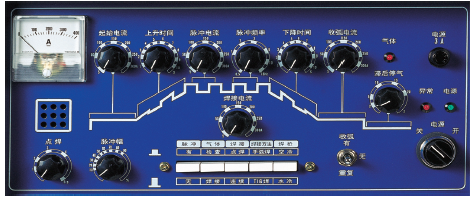
(1)起始电流控制:防止薄板焊接时的烧穿,也可用于确认引弧点。
(2)上升时间控制:调节这一时间,可以改善起弧处的焊缝质量。
(3)脉冲电流控制:能够随意选择脉冲电流。
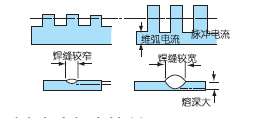
(4)脉冲频率控制:可以改变焊缝波纹的数目及焊缝宽度。
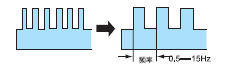
(5)焊接电流控制:电流范围5A~315A,适合焊接的板厚范围很大。
(6)下降时间控制:通过调节焊接电流下降时间,完善的收弧焊缝。
(7)收弧电流控制:可防止弧坑及焊接裂纹。
(8)滞后停气时间控制:用于防止焊缝收弧端的氧化。
(9)根据不同用途,可进行三种收弧电流控制:(收弧控制[有][无][重复])
(10)可以进行电弧点焊:(点焊喷嘴、接头等需另购)。
(11)脉冲宽度:可调节脉冲宽度,调节范围15-85%。
■ 额定规格
型号 | YC-300TSP | ||
控制方式 | - | 晶闸管 | |
额定输入电压 相数 | - | AC380V 3相 | |
输入电源频率 | Hz | 50/60 | |
额定输入容量 | kVA/kW | 16.5/11.5 | |
额定输出电流 | A | 315 | |
额定输出电压 | V | 22.6 | |
额定负载持续率 | % | 60 | |
空载电压 | V | 61 | |
输出电流范围 | TIG | A | 5~315 |
手工焊 | A | 5~315 | |
输出电压范围 | TIG | V | 10.2~22.6 |
手工焊 | V | 20.2~32.6 | |
起始电流、收弧电流 | A | 5~315 | |
电流上升时间 | s | 0.1~ 6 | |
电流下降时间 | s | 0.2~10 | |
提前送气时间 | s | 0.3 | |
滞后停气时间 | s | 2~23 | |
电弧点焊时间 | s | 0.5~5 | |
脉冲频率 | Hz | 0.5~10 | |
脉冲宽度 | % | 15~85 | |
收弧电流控制方式 | - | 收弧[有]、[无]、[反复]三种控制方式 | |
引弧方式 | - | 高频引弧 | |
外壳防护等级 | - | IP21S | |
绝缘等级 | - | 200℃ | |
冷却方式 | - | 强制风冷 | |
外形尺寸(W×D×H) | mm | 470×560×845 | |
重量 | kg | 136 | |
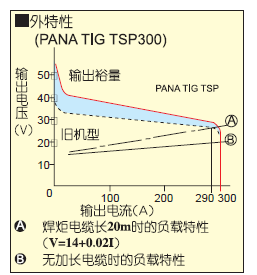
■ 使用电缆总长20米的焊炬焊接,仍可稳定输出。
■ 松下直流脉冲TIG焊:
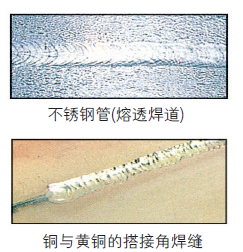
● 焊缝外观美观整齐。
● 熔透焊均匀整齐。
● 熔深均匀,无焊接缺陷。
■ 焊条电弧焊
● 低碳钢、不锈钢、高强钢及Cr-Mo钢等焊接。