松下气体保护焊机

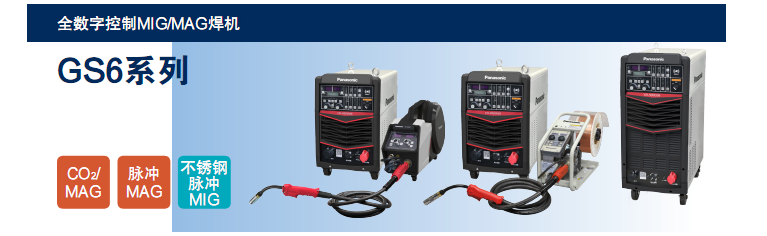
产品简称:500GS6
型号:YD-500GS6
序列号:
YD-500GS6HGE_YD-500GS6HGS_YD-500GS6HGP_YD-500GS6HVS_YD-500GS6HPS_YD-500GS6HPE_YD-500GS6HPN
可焊材料:碳钢 不锈钢
产品说明:GS6系列全数字脉冲CO2/MIG/MAG焊机
产品介绍
■ 飞溅进一步降低
CO2焊接飞溅进一步降低,即使采用CO2气体,也可以实现近似MAG焊接的低飞溅,大幅降低气体成本。
■ 易于操作
1. 一元化调节
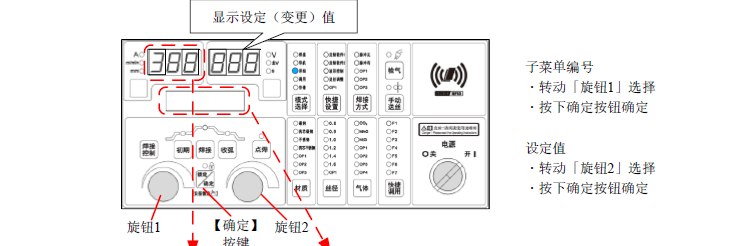
内置针对不同材料、丝径和气体的数据库,一元化方式下只需单选钮即可设定焊接规范。
2. 焊接向导
只需设定好材质、板厚、接头方式等条件,焊机自动给出推荐的焊接参数,适合初学及缺乏经验的焊工。
3.面板带有液晶显示
显示菜单内容、故障内容,提供焊接功能设置、面板操作的提示。
4.存储和快速调用
焊机可存储100组设定的焊接工艺参数,对于常用的几组数据可在面板上一键调用,也可送丝装置上远程存储调用。
■ AB电流工法
AB电流,是将AB两种焊接条件,在焊接过程中低频切换,控制焊缝热量输入,适合于薄板、立向上等焊接场合。组合模式:MIX 模式有 (A脉冲+B脉冲 ) 和 ( A短路+B短路) 2种组合,B电流跟随A电流(主焊接)的模式。
■ 初期和收弧焊接模式设定
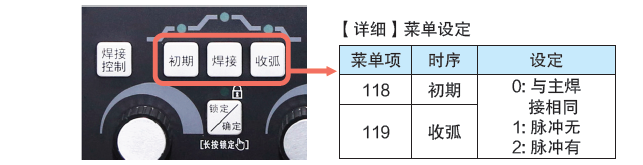
初期和收弧的焊接模式(脉冲或直流)与主焊接模式可分别独立设定。
■ 与机器人或专机连接
1. 与本社机器人连接,可组成薄板低飞溅焊接系统、高速焊接系统、单电源或双电源双丝。
2. 可扩展EtherNET/IP、DeviceNET、PROFINET、 PRFIBUS、ETHERCAT 通讯接口,与他社机器人连接。
3. 标配模拟通讯接口,选配RS485通讯接口。
额定规格
项目 | 单位 | 内容 |
YD-500GS6 | ||
控制方式 | - | 数字 IGBT 控制 |
额定输入电源·相数 | - | 3 相 AC 380 V |
输入电源频率 | Hz | 50/60 |
额定输入容量 | kVA/kW | 28.2/24.3 |
额定输出空载电压 | V | DC 80 |
额定输出电流 | A | 脉冲无 DC 500 脉冲有 DC 400 |
额定输出电压 | V | 39 |
额定负载持续率 | % | 100 |
输出电流范围(※) | A | 脉冲无 DC 60~500 脉冲有 DC 60~400 |
输出电压范围(※) | V | 17~39 |
控制方式 | - | IGBT 逆变方式 |
存储器 | - | 100 通道存储 ·调用 |
焊接法 | - | CO2 / MAG / 脉冲 MAG / 不锈钢 MIG / 不锈钢脉冲 MIG |
指令序列功能 | - | 焊接/ 焊接—收弧/ 初期—焊接—收弧/ 点焊 |
保护气体 | - | (CO2 焊接)CO2:100% |
- | (MAG 焊接)Ar:80%, CO2:20% | |
- | (不锈钢 MIG 焊接)Ar:98%,O2:2% 或 Ar:97.5%,CO2:2.5% | |
适用焊丝直径 | mm | 1.0/1.2/1.4/1.6 |
焊丝材料 | - | 碳钢/ 碳钢药芯/ 不锈钢/ 不锈钢药芯 |
提前送气时间 | s | 0 -10 连续调节 (0.1 递增) |
滞后停气时间 | s | 0 -10 连续调节 (0.1 递增) |
点焊时间 | s | 0.3 -10.0 连续调节 (0.1 递增) |
外壳防护等级 | - | IP23 |
绝缘等级 | - | 200℃(主变 155℃) |
冷却方式 | - | 强制风冷 |
外形尺寸(长× 宽× 高) | mm | 750×380×875 |
重量 | kg | 108 |
可选购、定制工艺软件包
工艺软件包名称 | 产品序列号 | 说明 |
超薄板定制软件 | WTDPP00282AA | 适用于钢木家具行业薄板焊接 |
锅炉膜式壁定制软件 | WTDPP00284AA | 适用于锅炉膜式壁焊接 |
高速焊定制软件包 | WTDPP00283AA | 适用于汽车底盘焊接,实际干伸长度为15mm |
硅青铜定制软件包 | WTDPP00285AA | 适用于硅青铜焊丝MIG 钎焊 |
大熔敷率软件包 | PSAA03183000 | 适用于脉冲大熔覆率焊接 |