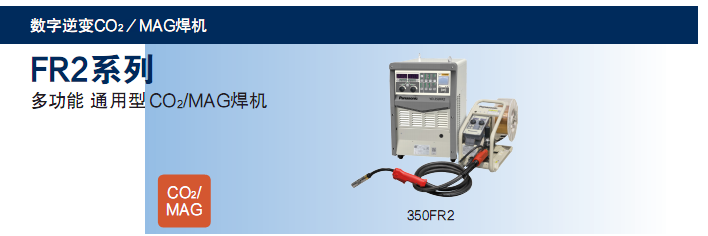
松下气体保护焊机

产品简称:350FR2
型号:YD-350FR2
序列号:YD-350FR2HNE YD-350FR2HNW YD-350FR2HN5 YD-350FR2HVE
可焊材料:碳钢
■ 多种应用模式
标准模式(出厂时默认的模式)
该模式适合通常的焊接需要,在该模式下,可根据焊接工艺和操作习惯,自由设定焊接的各项参数;采用一元化调节方式,调节电流时,焊接电压自动匹配。
快速模式
该模式针对快速点焊、短焊缝快速焊,其特点是快速引弧焊接。
开关按下即焊,松开即停,提高焊接节拍,提高作业效率。
焊条模式
可通过详细菜单切换到“焊条电弧焊”模式,最大可使用直径5.0 的焊条,适用各种酸碱性焊条。具有推力电流调节和引弧电流调节功能。
送丝系统
即使在40 米延长电缆的情况下,焊接稳定性,仍能确保正常的送丝力
额定规格
电源型号 | YD-350FR2 | |
产品序列号 | YD-350FR2HGE | |
输入电压 | AC 三相 380 V | |
额定输入容量 | 13.5 kVA | |
额定输入功率 | 13.0 kW | |
输入电源频率 | 50/60 Hz | |
输出特性 | CV(恒压特性) | |
额定输出电流 | DC 350 A | |
额定输出电压 | 31.5 V | |
空载电压 | DC 70 V | |
输出电流范围 | DC 40-430 A | |
输出电压范围 | 16-35.5 V | |
额定负载持续率 | 60% | |
控制方式 | IGBT逆变控制 | |
冷却方式 | 强制风冷 | |
适用焊丝类型 | 实芯/药芯 | |
焊接方法 | 分别/一元化 | |
适用焊丝直径 | 实芯 | 0.8/1.0/1.2 mm |
药芯碳钢 | 1.2/1.4 mm | |
时序 | 焊接/焊接—收弧/初期—焊接—收弧/点焊 | |
保护气体 | CO2焊接 | CO2:100 % |
MAG焊接 | Ar:82 %,CO2:18 % | |
MIG焊接 | Ar:98%, CO2:2.5% | |
提前送气时间 | 0.2 s | |
滞后停气时间 | 0.5 s | |
点焊时间 | 0.3–10.0 s 连续调节 | |
外形尺寸(W×D×H) | 372×575×632 mm | |
重量 | 54 kg | |
| 焊接电源 | 送丝装置 | 焊枪 | 流量计 | 其他配置 |
| YD-350FR2HNE | YW-35KD1HAE(1.8) | YT-35CS4HAE | YX-25CD1HAM | - |