松下气体保护焊机

产品简称:350FD2
型号:YD-350FD2
序列号:YD-350FD2HGW YD-350FD2HVE YD-350FD2HGT
可焊材料:铝
产品说明:数字逆变铝脉冲MIG气保焊机
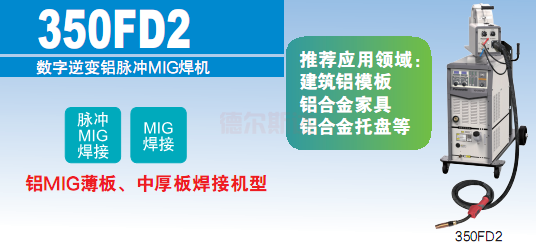
薄板·中厚板铝 MIG 焊接
■ 优化脉冲波形控制,使焊接电弧更加稳定
■ 内置丝径范围1.2、 1.6的焊接数据, 可适应从薄板到厚板的铝焊接
采用带有度编码器电机的送丝装置
■ 采用带数字编码器的电机,确保焊接的稳定。
■ 封闭型送丝机构,有效阻止粉尘污染。
■ 采用阻尼盘轴,制动性好。
■ 采用四轮送丝,送丝稳定。
铝焊接优化焊接模式
■ 带脉冲模式,适合中、厚铝材的焊接,双脉冲模式适合薄板及立向焊接
■ 弧长控制功能可通过改变电弧长度,调节电弧的热量输出
■ 软铝(铝硅)和硬铝(铝镁)的焊接
额定规格
电源型号 | YD-350FD2 | |
产品序列号 | YD-350FD2HGW | |
输入电压 | AC 三相 380 V | |
额定输入容量 | 17.6 kVA | |
额定输入功率 | 13.5 kW | |
输入电源频率 | 50/60 Hz | |
输出特性 | CV(恒压特性) | |
额定输出电流 | DC 350 A | |
额定输出电压 | 31.5 V | |
空载电压 | DC 80 V | |
输出电流范围 | DC 40-430 A(电阻负载输出能力) | |
输出电压范围 | 16-35.5 V(电阻负载输出能力) | |
额定负载持续率 | 60% | |
控制方式 | IGBT逆变控制 | |
焊接条件存储 | 100通道可调用焊接规范存储 | |
焊接方法 | 分别/一元化 | |
适用焊丝直径 | 软铝1.2 mm | |
硬铝1.6 mm | ||
时序 | 焊接/焊接—收弧/初期—焊接—收弧/点焊 | |
保护气体 | MIG铝焊接 | Ar:99.99% |
气体检查时间 | 60 s(最长气体检查时间) | |
提前送气时间 | 0–5.0 s 连续调节(0.1 s 递增) | |
滞后停气时间 | 0–5.0 s 连续调节(0.1 s 递增) | |
点焊时间 | 0.3–10.0 s 连续调节(0.1 s 递增) | |
冷却方式/冷却液循环方式 | 循环冷却/泵强制循环 | |
外形尺寸(W×D×H) | 570×1200×1060 mm | |
重量 | 124 kg | |
电弧特性
焊接方法 | ||||
焊丝材质 | 焊接方式 | 保护气体 | 脉冲 | 丝径(mm) |
硬铝 | MIG | Ar(99.99%) | 无脉冲 | 1.2、1.6 |
硬铝 | 有脉冲 | 1.0、1.2、1.6 | ||
软铝 | 1.2、1.6 | |||
纯铝(OP1) | 1.2、1.6、2.0(OP1) | |||
焊接电源配置参考
焊接电源 | 模拟接口 | IoT | WiFi | 以太网 | RFID | 水箱 | 小车 |
YD-350FD2HVE | ○ | ○ | ○ | ○ | ○ | ○ | ○ |
YD-350FD2HGW | ○ | ○ | ○ | ○ | ○ | ● | ● |
YD-350FD2HGT | ○ | ● | ● | ● | ● | ● | ● |
手工焊接推荐配置(焊铝)
焊接电源 | 送丝装置 | 焊枪 | 气体调节器 |
YD-350FD2HGW | YW-35DEW1HFE | YT-40MFW2HPE | YX-25AD1 |
YW-35DEW1HFT | YT-40MFW2HTE(可调枪) | ||
YD-350FD2HGT | YW-35DEW1HFE | YT-40MFW2HPE | |
YW-35DEW1HFT | YT-40MFW2HTE(可调枪) |